Технически преглед от основателите (Архитект и Инженер)
Актуализация на обхват: 2026-11-02
Проверено спрямо производствената практика в Турция, техническата терминология и границите на обхвата (не е официален конструктивен подпис).
Приложими стандарти
- EN 1090-1 / -2 (EXC2 и EXC3)
- ISO 3834-2
- EN 10204 3.1
- ISO 12944
Фокус върху материала
S355JR / S355J2+N горещовалцувани профили и листове + EN 14399 / 8.8 / 10.9 болтове
Геометричен приоритет
Стъпка на отворите във вути/било, строително надвишение, праволинейност и <=11,80 м дължина
Последователност на одита
SS-DESK (190 €) -> SS-TECH (790 €) -> SS-PRE (490 €) + SS-LOAD
390 €
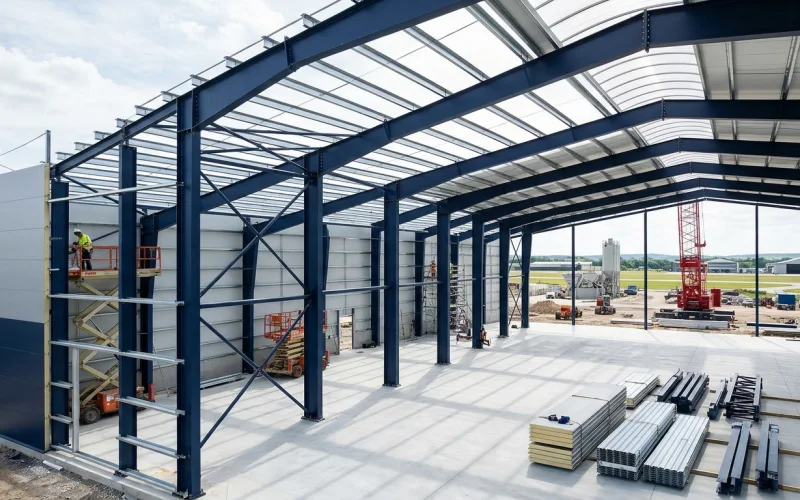
Пет задължителни контролни бариери за качество преди конструктивната стомана да напусне турския цех
| Контролна бариера | Какво проверяваме в завода / в досието | Предотвратен критичен дефект |
|---|---|---|
| 1. Обхват на сертификата от нотифициран орган | Валидност на EN 1090-1 FPC и ISO 3834-2, съвпадение на юридическото лице и таван на класа EXC2 / EXC3 |
Отказ на митница или от строителния надзор заради изтекъл или зает от търговец чужд CE сертификат |
2. Проследимост на плавките по EN 10204 3.1 |
Сверяване на щампованите номера на плавките (S355J2) и ударната жилавост (27J @ -20°C) със заводските протоколи |
Необявена подмяна със стомана S235JR или непроследима складова ламарина |
| 3. Заваръчни и NDT протоколи | WPS / WPQR, сертификати на заварчици (ISO 9606-1), визуален контрол на шевовете (EN ISO 5817) и протоколи UT / MT / PT |
Крехко пукане на заварките пояс-към-челна планка под снегово или динамично краново натоварване |
| 4. Геометрия на снадки и челни планки | CNC пробити разстояния между отворите, диагонали, равнинност на челните планки (измятане след заваряване) и набити маркировки | Невъзможност за сболтяване на ригелите на 12 метра височина по време на монтаж с автокран |
5. Подготовка на повърхността и боя (ISO 12944) |
Дробоструйна грапавост Sa 2½, ивично грундиране на ръбове/заварки и калибрирани измервания на DFT микрони (или поцинковане EN ISO 1461) |
Преждевременна ръжда до 6 месеца поради пръскане на грунд директно върху небластирана валцова окалина |