Verificare Tehnică Fondatori (Arhitect & Inginer Constructor)
Revizie tarif & domeniu: 2026-11-02
Verificat conform practicii din fabricile din Turcia, terminologiei tehnice și limitelor de domeniu (nu reprezintă aviz tehnic legal MLPAT).
Standarde de referință
- EN 1090-1 / -2 (EXC2 & EXC3)
- ISO 3834-2
- EN 10204 3.1
- ISO 12944
Materiale verificate
Profile/table S355JR / S355J2+N + ansambluri șuruburi EN 14399 / 8.8 / 10.9
Prioritate dimensională
Pas găuri flanșe vută/coamă, contrasăgeată, planeitate și lungime <=11,80 m / 13,40 m
Secvență de audit
SS-DESK (€190) -> SS-TECH (€790) -> SS-PRE (€490) + SS-LOAD
€390
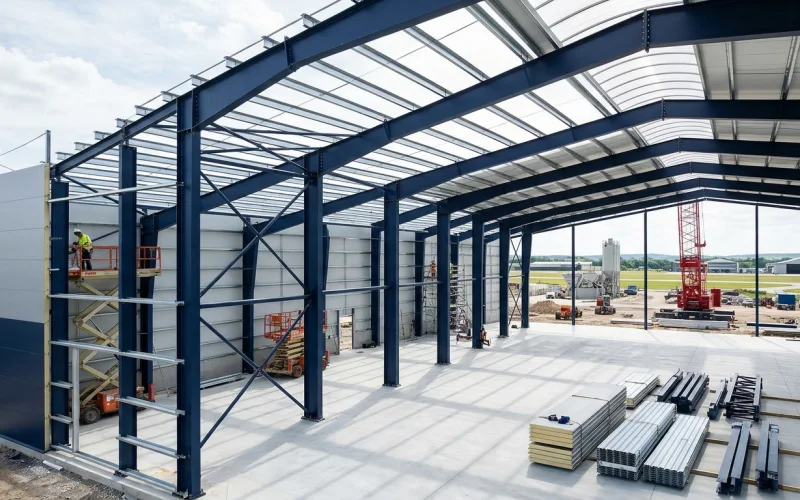
Cinci filtre obligatorii de calitate înainte ca structura metalică să părăsească uzina din Turcia
| Filtru de calitate | Ce verificăm în uzină / în dosarul tehnic | Neconformitate majoră prevenită |
|---|---|---|
| 1. Domeniul certificatului Organismului Notificat | Valabilitatea FPC EN 1090-1 și ISO 3834-2, identitatea juridică a uzinei și clasa maximă EXC2 / EXC3 |
Respingere la recepție/ISC din cauza unui certificat CE expirat sau aparținând altei firme |
2. Trasabilitatea șarjelor EN 10204 3.1 |
Corelarea numerelor de șarjă poansonate pe table/profile (S355J2, reziliență 27J @ -20°C) cu certificatele de laminor |
Înlocuirea nedeclarată cu oțel S235JR sau table din stoc fără origine trasabilă |
| 3. Înregistrări de sudură și control NDT | WPS / WPQR, autorizații sudori (ISO 9606-1), aspect vizual suduri (EN ISO 5817) și buletine UT / MT / PT |
Fisurarea sudurilor la flanșele de capăt sub încărcări din zăpadă sau pod rulant |
| 4. Geometria flanșelor și a îmbinărilor | Pasul găurilor executate CNC, rectangularitatea diagonalelor, planeitatea flanșelor după sudură și poansonarea reperelor | Imposibilitatea îmbinării riglelor la 12 metri înălțime în timpul montajului cu automacaraua |
5. Pregătirea suprafeței și vopsirea (ISO 12944) |
Rugozitatea sablării cu alice Sa 2½, pensularea muchiilor/sudurilor și măsurători etalonate DFT în microni (sau zincare EN ISO 1461) |
Apariția ruginii în primele 6 luni deoarece grundul a fost aplicat peste țunder nesablat |