Revisionato per terminologia tecnica, prassi produttiva in Turchia e confini operativi pubblicati (non costituisce collaudo statico legale).
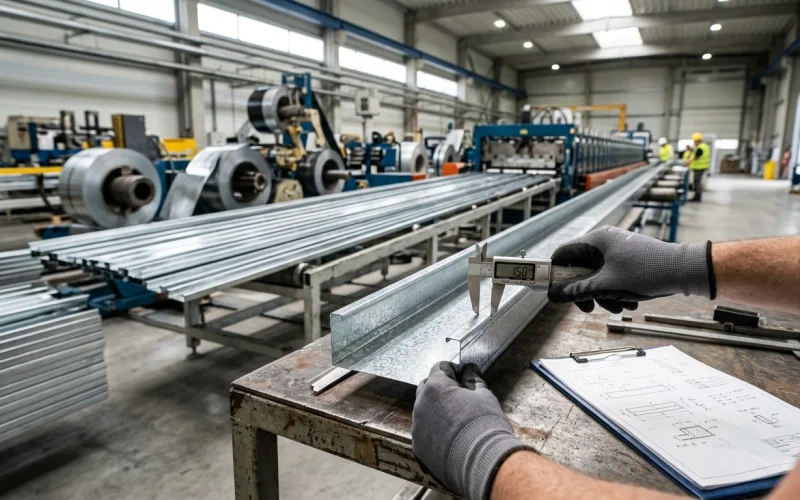
1. Checklist decisionale dell’acquirente: ancorare la visita a un preciso cancello operativo
Ogni sopralluogo produttivo efficace inizia nominando la decisione commerciale che attende l’esito della visita. Un sopralluogo conoscitivo prima di un ordine di prova osserva elementi totalmente diversi rispetto a una verifica pre-partenza chiamata ad accertare se 24 bancali di lastre o telai metallici corrispondano all’ordine confermato. Mescolare obiettivi generici produce appunti inconcludenti.
Compilate internamente questa Checklist Decisionale dell’Acquirente prima di fissare la data:
- Snodo decisionale: dobbiamo decidere se inserire l’azienda in shortlist, versare un anticipo, approvare un primo articolo o autorizzare il ritiro del camion?
- I 3 punti ostativi (deal-breaker): quali tre fatti tecnici o operativi ci indurrebbero a fermarci qualora non trovassero conferma?
- Contesto commerciale: quali volumi, quale frequenza di riordino e quale data di spedizione stiamo discutendo con il produttore?
- Confini specialistici: qualche requisito richiede in realtà prove di laboratorio accreditato, controlli CND sulle saldature o firme strutturali in affiancamento o in alternativa alla visita visiva?
- Titolare interno della decisione: quale buyer, architetto o ingegnere del nostro team leggerà il rapporto e assumerà la delibera successiva?
2. Checklist accesso al sito e appuntamento: evitare trasferte a vuoto
Nel tessuto manifatturiero turco, la sede legale di fatturazione o lo showroom export a İstanbul distano spesso da 40 a 150 chilometri dalla zona industriale organizzata (OSB) dove avvengono effettivamente profilatura, pressatura, verniciatura o imballaggio — oppure lavorazioni secondarie come la zincatura a caldo vengono eseguite presso uno stabilimento partner. Nel nostro tariffario in EUR, una Visita in Fabbrica standard (SS-VISIT, €490) copre un singolo sito fisico fino a quattro ore; un secondo indirizzo costituisce un sito distinto.
Confermate per iscritto ogni punto di questa Checklist Accesso e Appuntamento prima di prenotare la trasferta:
- Indirizzo stradale esatto dell’opificio, codice zona/lotto OSB e posizione GPS dello stabilimento da ispezionare.
- Conferma di quali fasi produttive si svolgano dentro quello specifico impianto rispetto a consociate o terzisti esterni.
- Nominativi e ruoli delle persone presenti all’incontro — assicurandosi la disponibilità di responsabili di produzione/qualità (non del solo commerciale export).
- Conferma se le linee pertinenti o famiglie di prodotto analoghe saranno effettivamente in marcia nella fascia oraria concordata.
- Regole interne su DPI visitatori (scarpe antinfortunistiche, caschi, gilet ad alta visibilità), permessi foto/video e copertura cellulare per un’eventuale breve chiamata.
3. Checklist disegni, preventivi e riservatezza
Presentarsi in stabilimento quando l’acquirente ha in mano la Revisione C di un profilo mentre il capofficina guarda ancora lo Schizzo A allegato alla prima e-mail brucia tempo prezioso in reparto. Predisponete un’unica cartella sincronizzata 48–72 ore prima della visita — condividendo esclusivamente documenti che siete autorizzati a divulgare:
- Ultimo preventivo / fattura proforma del fornitore con data, codici articolo, prezzi unitari e rese di consegna dichiarate.
- Disegni controllati o schede tecniche riportanti indici di revisione, quote critiche e tolleranze ammesse.
- Codici di eventuali campioni già inviati, piastrine colore o numeri di lotto approvati in precedenza.
- Verifica di riservatezza: oscurare cartigli con nomi di committenti terzi o sottoscrivere un accordo NDA prima di inviare disegni proprietari.
- Controllo numero pagine: fino a 5 documenti / 25 pagine rientrano in una verifica preliminare desk (
SS-DESK), mentre fino a 10 tavole / 50 pagine rientrano inSS-TECH(€790).
4. Checklist impianto e processo: che cosa esaminare concretamente nei reparti
Anticipare al produttore ospitante una traccia chiara dei temi da verificare è ottima prassi B2B — non significa affatto “suggerire le risposte dell’esame”. I fabbricanti turchi seri apprezzano sapere in anticipo se devono far trovare pronti i certificati di colata dei coil, i campioni del legname d’imballo o i bancali della vostra commessa in un’area ispezionabile anziché impilati a tre metri d’altezza.
Adattate questa Checklist di Verifica in Reparto alla vostra specifica categoria edilizia:
- Ingresso e stoccaggio materie prime: deposito coperto vs piazzale aperto, cartellini identificativi coil/lastre, protezione dall’umidità e separazione dei gradi.
- Ciclo primario di formatura / lavorazione: macchinari visti in funzione, cura degli attrezzaggi, controlli dimensionali a bordo linea e gestione degli scarti.
- Trattamenti superficiali e interfacce: fasi di zincatura/verniciatura (interne vs esternalizzate), protezione bordi tagliati, polimerizzazione e controllo finitura.
- Registrazioni qualità e documenti: schede di accompagnamento lavorazione, bollini di taratura sugli strumenti di misura, registri CQ interni e certificati rispondenti alla specifica.
- Imballaggio export e baia di spedizione: listelli sotto-bancale, angolari rigidi, cappucci plastici, tensione reggette, etichettatura colli e mezzi di carico (muletto/carroponte).
5. Modello di agenda in sito da 4 ore (ripartizione strutturata su 240 minuti)
Senza una gestione rigorosa dell’orologio, i convenevoli iniziali in sala riunioni assorbono facilmente metà appuntamento, lasciando appena venti minuti frettolosi per il capannone prima di ripartire. Ecco la scansione equilibrata su 4 ore (240 minuti) adottata per una SS-VISIT standard (€490 nel corridoio base; estendibile fino a 6 ore con SS-TECH a €790):
| Blocco orario | Durata | Attività principale in stabilimento | Evidenza raccolta per il rapporto |
|---|---|---|---|
| Blocco 1 · Allineamento iniziale | 20 min | Conferma presenti, permessi sicurezza/foto, ruolo societario e punti in agenda | Elenco partecipanti, ruolo dichiarato e condizioni di accesso |
| Blocco 2 · Giro linee produttive | 60 min | Percorso tra magazzino materie prime, linee primarie di lavorazione e reparti finitura | Osservazioni dirette sul processo e foto autorizzate dei reparti |
| Blocco 3 · Esame prodotto e specifica | 60 min | Controllo su pezzi attivi/analoghi, quote critiche, tolleranze, giunti e accessori | Rilievi puntuali a campione rispetto a disegno/capitolato cliente |
| Blocco 4 · Documenti e tracciabilità | 40 min | Presa visione in loco di cartellini coil, registri CQ interni, TDS e rapporti di prova | Estremi documenti, date, coerenza campo d’applicazione e lacune |
| Blocco 5 · Verifica imballi e carico | 30 min | Esame di pallet export, film protettivi, paraspigoli, etichette e modalità di ribalta | Osservazioni sugli imballaggi e note sui vincoli di movimentazione |
| Blocco 6 · Chiusura punti aperti | 30 min | Riepilogo congiunto dei punti non verificati, documenti mancanti e date d’invio | Registro Punti Aperti strutturato con responsabili e scadenze |
6. Disciplina di reportistica post-visita e passi successivi dell’acquirente
Subito dopo il sopralluogo, rilievi, riferimenti documentali e fotografie autorizzate vengono ordinati in un rapporto strutturato in inglese (con consegna target entro 2 giorni lavorativi per SS-VISIT e 3 giorni lavorativi per SS-TECH). Qualora emerga in reparto un’anomalia critica immediata — come un subappalto non dichiarato, uno spessore errato del materiale o merce non pronta a ridosso di un camion già fissato — segnaliamo subito tale criticità senza attendere l’impaginazione formale.
Ricordate il valore esatto di una visita ben preparata: fornisce al vostro team occhi indipendenti ed evidenze classificate sulla checklist concordata in quello stabilimento e in quella data, mantenendo ben distinti il rilascio commerciale dell’ordine, le approvazioni ingegneristiche e gli eventuali collaudi di laboratorio.