Revisionato per terminologia tecnica, prassi produttiva in Turchia e confini operativi pubblicati (non costituisce collaudo statico legale).
1. Perché i timbri binari “Promosso / Approvato” traggono in inganno gli acquirenti B2B
Quando si valuta un produttore in Turchia prima di emettere un ordine — o si controlla l’approntamento prima della spedizione — le vere domande operative sono articolate: questa società gestisce internamente la propria linea di profilatura o pressatura all’indirizzo dichiarato oppure subappalta le lavorazioni? I coil o le lastre con il vostro riferimento d’ordine erano fisicamente presenti in reparto o la macchina stava lavorando la commessa di un altro cliente? Le etichette sui bancali combaciano con la bozza di packing list, e quali colli erano già sigillati in casse non apribili?
Schiacciare tutte queste sfumature in un bollino verde “Approvato” nasconde confini essenziali. Un sopralluogo di quattro ore (SS-VISIT, €490) o di sei ore (SS-TECH, €790) fotografa una finestra temporale ben precisa entro le regole di accesso concordate: non può vedere dentro bancali chiusi non ispezionati, non accerta la composizione chimica senza analisi di laboratorio e non garantisce come lo stabilimento produrrà il lotto del mese successivo.
Leggere un rapporto con occhio critico significa guardare anzitutto a perimetro e condizioni di accesso, in secondo luogo alla classificazione delle fonti probatorie di ciascun punto, e infine al registro delle azioni aperte prima di autorizzare un acconto, una fase produttiva o il ritiro del camion.
2. I quattro stati probatori che ogni acquirente dovrebbe pretendere di vedere separati
Il rischio maggiore nei resoconti informali di sourcing consiste nel fondere le rassicurazioni verbali del direttore di stabilimento nel testo del rapporto come se il visitatore le avesse accertate di persona. Scrivere ad esempio “L’impianto produce 40.000 m² al mese utilizzando acciaio S350GD Z275” suona come un dato di fatto, mentre in una visita di quattro ore la produzione mensile è quasi sempre una dichiarazione del fornitore, e il grado dell’acciaio è tutt’al più esaminato su documento (dai cartellini coil o certificati di colata) oppure non verificato.
I rapporti SerSourcing attribuiscono uno stato probatorio esplicito a ogni singolo rilievo, così che ufficio acquisti e direzione tecnica conoscano il peso esatto di ciascuna informazione:
| Stato dell’evidenza | Che cosa attesta | Che cosa NON attesta | Azione tipica dell’acquirente |
|---|---|---|---|
| Osservato (Observed) | Visto, contato o misurato a campione direttamente dall’incaricato nei limiti concordati al momento della visita | Condizione di colli chiusi/inaccessibili, stabilimenti non visitati o lotti futuri | Valutare se il campione osservato sia sufficiente per lo snodo decisionale attuale |
| Documento esaminato (Document reviewed) | Uno specifico documento/revisione nominato è stato preso in visione e riportava i dati indicati | Conformità fisica effettiva della merce al documento o autenticità oltre il perimetro desk | Verificare campo di applicazione e validità con il proprio ingegnere o l’ente emittente |
| Dichiarato dal fornitore (Supplier-stated) | Informazione riferita verbalmente o per iscritto dal personale della fabbrica senza riscontro indipendente | Esattezza oggettiva di capacità annua, tempi di consegna, scorte materie prime o proprietà impianti terzi | Richiedere vincolo contrattuale o prova documentale/fisica se il dato è critico |
| Non verificato / Fuori ambito | Un punto concordato non ha potuto essere confermato per tempi, imballi chiusi, divieto d’accesso o necessità di test di laboratorio | Né conformità né bocciatura — attesta solo l’assenza di prova disponibile durante il sopralluogo | Sospendere lo svincolo della tappa finché chiarito o attivare una verifica mirata |
3. Controllare identità dell’indirizzo, ruolo produttivo e limitazioni di accesso
Esaminate sempre con attenzione l’intestazione anagrafica del rapporto di visita. Nei grandi distretti manifatturieri attorno a İstanbul, Kocaeli, Bursa e Ankara è frequente che un gruppo industriale mantenga showroom o uffici export in un quartiere direzionale, il capannone principale in una zona industriale organizzata (OSB) e un terzista esterno per zincatura a caldo, anodizzazione o verniciatura a polvere in un’altra località.
Un rapporto attendibile riporta l’indirizzo fisico esatto visitato, i nomi e i ruoli dei presenti, quali reparti produttivi, depositi materie prime, sale metrologiche e piazzali di carico sono stati effettivamente percorsi e — aspetto cruciale — quali aree o lavorazioni non erano accessibili. Magari la linea di estrusione era ferma per cambio matrice, le fotografie erano vietate in una baia di confezionamento a marchio cliente terzo, oppure i bancali erano già stivati a blocco lasciando raggiungibili solo le file esterne.
Annotare una limitazione di accesso non rappresenta una critica al produttore: è un atto di trasparenza indispensabile affinché l’acquirente non presuma una visibilità del 100% laddove vi è stata visibilità parziale.
4. Collegare fotografie e rilievi metrici esattamente al vostro ordine
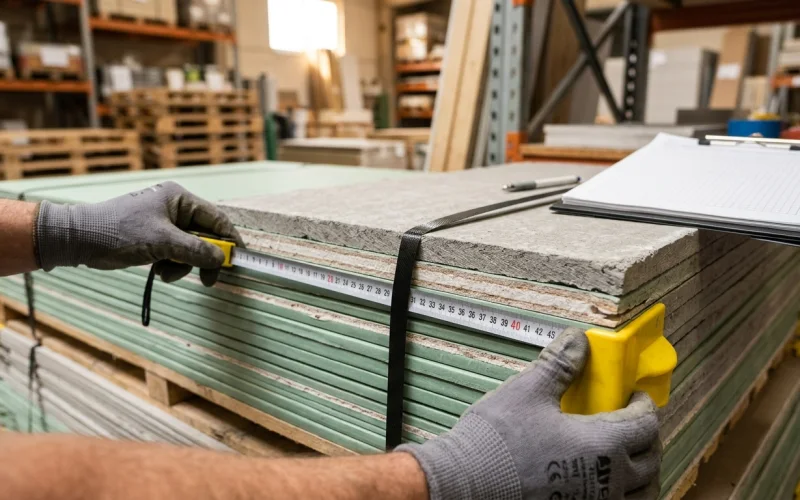
Fotografie generiche di macchinari in movimento e pile ordinate di profili o lastre dimostrano ben poco se non sono ricondotte a codici prodotto identificabili. In una visita di qualifica preliminare (prima dell’ordine), le foto documentano tipologia degli impianti, ordine di reparto, mezzi di sollevamento e modalità di stoccaggio su produzioni analoghe. In una visita legata a un ordine attivo o pre-spedizione, cercate invece legami di tracciabilità inequivocabili: numeri d’ordine sui cartellini dei bancali, numeri di colata/coil, indici di revisione sulle schede di lavorazione a bordo macchina e misurazioni con metro o calibro richiamate per codice rilievo.
Materiale d’aspetto simile accatastato nel piazzale non va mai dato per appartenente al vostro ordine finché non risulti etichettato e riscontrato rispetto alla vostra specifica. In presenza di semilavorati privi di cartellino, il rapporto deve qualificarli come lavorazioni in corso indicate dal fornitore e non come merce finita confermata.
- Controllate che ogni codice fotografia rimandi a uno specifico punto numerato del rapporto (
F-01,F-02, ecc.). - Verificate che i rilievi dimensionali indichino strumento impiegato, numero di pezzi controllati e criterio di accessibilità.
- Accertate che l’indice di revisione dei disegni presenti in officina coincida con l’ultima tavola approvata dal vostro team.
- Esaminate i dettagli di imballo: interasse listelli a terra, film barriera vapore, paraspigoli e peso lordo per bancale.
5. Trasformare il registro dei punti aperti in decisioni operative concrete
La sezione conclusiva di un rapporto ben strutturato è la Tabella dei Punti Aperti, che elenca per ogni questione irrisolta perché incide sul vostro acquisto, a quale soggetto spetta l’azione successiva (acquirente, fornitore, spedizioniere o laboratorio esterno) e entro quale soglia va chiusa — ad esempio “prima del versamento acconto”, “prima della profilatura dell’intero lotto” o “prima di confermare il camion al ritiro”.
Utilizzare il rapporto in questo modo preserva intatta la vostra leva contrattuale: potrete decidere che piccoli disallineamenti documentali siano sanabili via e-mail entro 48 ore, mentre una classe di zincatura non dimostrata o misure pallet mancanti giustifichino la sospensione del benestare alla partenza o l’attivazione di un Controllo Pre-Spedizione (SS-PRE, €490) o di un test presso laboratorio accreditato.